Jak ocenić, czy istniejąca linia nadaje się do inspekcji wizyjnej bez przebudowy procesu
Ocena przydatności istniejącej linii produkcyjnej do wdrożenia zautomatyzowanej inspekcji wymaga weryfikacji mechaniki. Prace zaczyna się od analizy stabilności procesu i sposobu podawania detali. Sama rozdzielczość kamery schodzi na dalszy plan. Tylko ustabilizowanie wibracji poniżej 0,5 mm pozwala utrzymać fałszywe odrzuty na poziomie 1-2%.
Dlaczego ocena linii zaczyna się od mechaniki?
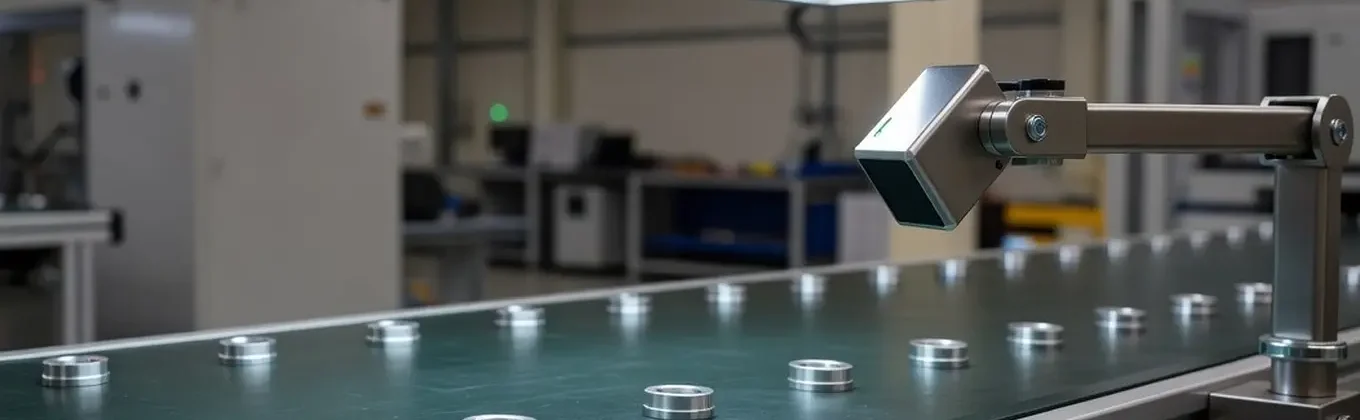
Przemysłowa wizyjna kontrola jakości opiera się na analizie obrazu trwającej zaledwie 20-50 milisekund. Jako zespół projektujący maszyny wiemy, że niestabilne pozycjonowanie niweczy ten proces. Jeśli detal drga na taśmie o więcej niż 1 milimetr, kamera zarejestruje rozmyty kontur. Nawet najlepszy algorytm nie skompensuje zmiennej prędkości transportera. Przed doborem optyki sprawdzamy powtarzalność podawania elementów w cyklach poniżej 2 sekund. Zapewnia to stabilną bazę do budowy precyzyjnego stanowiska.
Jak zdefiniować mierzalne granice akceptacji defektu?
Granice akceptacji definiuje się poprzez mierzalne wartości, na przykład tolerancję wymiaru do 0,1 mm. Określenie „drobne zarysowanie” jest dla sprzętu zupełnie niezrozumiałe. Ustalenie progu błędu wymaga zgromadzenia 50-100 fizycznych próbek referencyjnych. System dzieli je następnie na detale prawidłowe oraz wadliwe. Baza ta uczy układ odróżniania rzeczywistej usterki o wielkości 2 mm² od niegroźnego cienia. Brak sztywnych ram liczbowych skutkuje ciągłymi korektami parametrów inspekcyjnych.
Co obejmuje przygotowanie stanowiska inspekcyjnego?
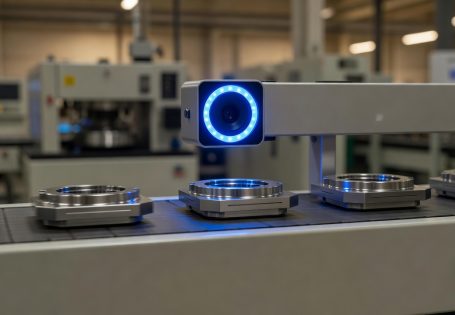
W naszej praktyce inżynierskiej stabilizujemy detal przed obiektywem z dokładnością do 0,05 mm. Stosujemy do tego mechaniczne gniazda centrujące lub specjalne chwytaki. Oświetlenie stanowiska generuje impulsy stroboskopowe trwające często 10-20 mikrosekund. Krótki błysk światła zamraża ruch na linii jadącej z prędkością 2 metrów na sekundę. Dobieramy oświetlacze o określonej długości fali, podbijając kontrast kontrolowanej strefy. Dopracowana optyka eliminuje znaczną część potencjalnych problemów z obrazem.
Jak wirtualne uruchomienie sprawdza logikę linii?
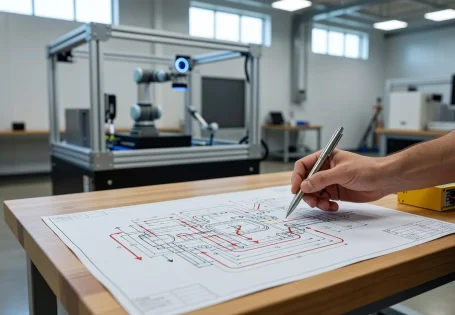
Wirtualne uruchomienie polega na symulacji pracy obiektu, którego takt wynosi przykładowo 1,5 sekundy. Symulator odtwarza dokładne trajektorie ramion z marginesem błędu poniżej 1 milimetra. Cyfrowy bliźniak pozwala przetestować reakcję programu na setki sygnałów awaryjnych. Weryfikujemy w ten sposób logikę sterowania jeszcze przed montażem na hali. Metoda ta może znacząco skrócić czas rzeczywistego rozruchu i niemal całkowicie redukuje ryzyko fizycznych uszkodzeń.
Z czym należy zintegrować kamery przemysłowe?
Urządzenia wymieniają dane w czasie krótszym niż 5 milisekund poprzez szybkie protokoły sieciowe. Komunikacja opiera się na sterowniku logicznym PLC (Programmable Logic Controller), wysyłającym sygnał wyzwolenia migawki. Analizator odsyła odpowiedź zajmującą zaledwie kilka bajtów danych. Alarmy o spadku skuteczności poniżej 98% trafiają bezpośrednio do wizualizacji SCADA (Supervisory Control and Data Acquisition). Z kolei pełne raporty spływają do systemu MES (Manufacturing Execution System). Jeśli planujesz unowocześnienie parku maszynowego, warto sprawdzić takie formy wymiany danych.
W jaki sposób zarządzać fałszywymi odrzutami?
Podczas wdrożeń stanowiska archiwizują paczki danych o wielkości 2-5 MB po każdym zarejestrowanym błędzie. Zapisywanie wyłącznie decyzji odrzucenia silnie utrudnia późniejszą diagnozę. Rejestracja zrzutów obrazu i parametrów naświetlenia ułatwia kalibrację całego sprzętu. Zespół ponad 50 ekspertów naszej firmy dba o budowę poprawnej architektury całego gniazda. Podczas zmiany partii materiału wystarczy porównać aktualne odczyty rzędu 4000 luksów z bazą. Analiza takich zbiorów pozwala zbić odsetek niepotrzebnych odrzutów z 5% do wartości ułamkowych.
Po czym poznać gotowość linii produkcyjnej?
Linia osiąga gotowość, gdy układ utrzymuje 99,8% skuteczności detekcji przez 3 kolejne zmiany robocze. Oznacza to również płynną komunikację i brak opóźnień liczonych w milisekundach.
O konieczności poprawy świadczą następujące sygnały:
- Odrzuty dobrych elementów przekraczające poziom 1-2%.
- Przesunięcia sztuki w gnieździe większe niż 0,5 mm.
- Spadki wydajności całego cyklu rzędu 5%.
Niestabilne pozycjonowanie zawsze wymaga w pierwszej kolejności korekty twardej mechaniki. Dopiero ułożenie solidnych podstaw fizycznych pozwala na bezpieczne dostrajanie oprogramowania nadzorującego.
Ocena gotowości linii do inspekcji wizyjnej zaczyna się od stabilności podawania detalu, pozycjonowania i mechaniki, nie od samej kamery. Kluczowe są mierzalne kryteria defektu, próbki referencyjne, odpowiednie oświetlenie i integracja z PLC, robotem oraz SCADA. Wirtualne uruchomienie pomaga wykryć kolizje, błędy logiki i ryzyka przed montażem, a rejestracja wyników ułatwia ograniczanie fałszywych odrzutów.
FAQ
Jakie warunki mechaniczne musi spełniać linia, żeby wdrożyć inspekcję wizyjną bez przebudowy procesu?
Linia musi zapewniać powtarzalne podawanie, stabilne pozycjonowanie i niskie drgania detalu. Jeśli element przemieszcza się zbyt mocno lub nieregularnie, kamera nie uzyska obrazu o stałej jakości. W praktyce to mechanika decyduje, czy inspekcja da się uruchomić bez głębokiej ingerencji w proces.
Dlaczego definicja defektu jest ważniejsza niż parametry kamery?
Definicja defektu ustala, co system ma uznać za wadę, a co za odchylenie akceptowalne. Bez mierzalnych granic i próbek referencyjnych algorytm będzie zbyt często wymagał korekt. To właśnie spójne kryteria jakości pozwalają utrzymać stabilną pracę systemu.
Jaką rolę odgrywa wirtualne uruchomienie przed montażem inspekcji?
Wirtualne uruchomienie pozwala sprawdzić logikę sterowania, czasy cyklu i możliwe kolizje jeszcze przed instalacją na hali. Dzięki temu można wychwycić błędy integracji i ograniczyć ryzyko przestojów podczas rozruchu. To także sposób na weryfikację reakcji systemu na sygnały awaryjne.
Jakie dane warto archiwizować, żeby ograniczać fałszywe odrzuty?
Warto zapisywać nie tylko decyzję o odrzuceniu, ale też zrzuty obrazu, parametry oświetlenia i kontekst procesu. Takie dane pomagają porównać zmiany partii, przezbrojenia i wahania warunków pracy. Dzięki temu łatwiej odróżnić rzeczywistą wadę od błędu wynikającego z ustawień lub otoczenia.
Po czym poznać, że linia jest gotowa do wdrożenia inspekcji wizyjnej?
Gotowość widać po stabilnej detekcji, braku opóźnień w komunikacji i niskim poziomie fałszywych odrzutów przez kolejne zmiany. Jeśli nadal pojawiają się przesunięcia detalu, spadki wydajności albo wysokie odrzuty dobrych sztuk, trzeba wrócić do mechaniki lub kryteriów jakości. Dopiero stabilna baza fizyczna pozwala bezpiecznie dopracować oprogramowanie.