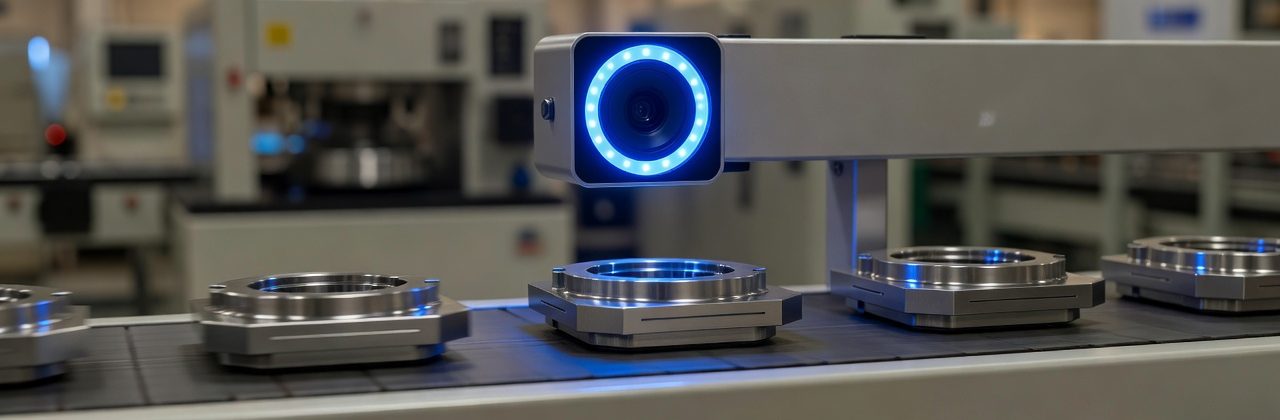
Jak system wizyjny wykrywa wady produktu na linii bez przerywania pracy
System wizyjny umożliwia kontrolę jakości na linii produkcyjnej bez zatrzymywania pracy. Analizuje obrazy detali w czasie rzeczywistym i automatycznie decyduje o ich akceptacji lub odrzucie. Rozwiązanie to bezkolizyjnie przejmuje od człowieka rutynowe zadania weryfikacji wyrobów tuż przed etapem pakowania.
Jakie zadania przejmuje wizyjna kontrola jakości?
W naszej praktyce w ABIS integrujemy takie moduły bezpośrednio z istniejącymi ciągami technologicznymi. Dzięki temu inspekcja odbywa się w ruchu bez przerywania cyklu.
Operator na końcu taśmy zazwyczaj sprawdza wizualnie trzy podstawowe aspekty:
- obecność wszystkich wymaganych podzespołów,
- poprawność fizycznego zmontowania części,
- widoczne gołym okiem defekty powierzchniowe.
Aparatura optyczna przejmuje te działania i gwarantuje absolutną powtarzalność. Wnioski zapadają w ułamkach sekundy. Wykrycie anomalii natychmiast uruchamia mechaniczny spychacz odrzutu albo przesyła odpowiedni znacznik do sterownika nadrzędnego PLC.
Jakie wady lokalizują systemy wizyjne na linii?
Kamera przemysłowa błyskawicznie lokalizuje ubytki materiału, rysy i pęknięcia. Urządzenia tego typu precyzyjnie identyfikują również luki asortymentowe oraz niewłaściwe położenie przestrzenne obiektu. W przypadku linii rozlewniczych lub pakujących algorytmy dodatkowo zatwierdzają czytelność kodów kreskowych, szczelność nakrętek oraz pożądany poziom cieczy.
W fabrykach motoryzacyjnych lub zakładach obróbki metalu identyczne błędy wykazują dużą cykliczność. Zautomatyzowana stacja nadzorcza skanuje produkcję ze stałą uwagą, niezależnie od samopoczucia brygady. Cyfrowy system zapisuje historię każdego odchylenia od normy. Pozwala to technologom łatwo zlokalizować wadliwie działającą obrabiarkę we wcześniejszej fazie łańcucha.
Jak sprzęt i algorytm podejmują decyzję o detalu?
Decyzja zapada na podstawie szybkiej analizy oświetlonego obiektu. Rodzaj zastosowanego strumienia światła bezpośrednio warunkuje widoczność sprawdzanych krawędzi i otworów. Zbyt słabe doświetlenie generuje fałszywe cienie, które skutecznie maskują ewentualne uszkodzenia materiału.
Gdy matryca zarejestruje czytelny obraz, do akcji wkracza moduł obliczeniowy. Oprogramowanie przelicza odległości pomiędzy punktami, mierzy średnice i porównuje je z narzuconym zakresem tolerancji. Gotowy pakiet binarny trafia przewodowo prosto do serca maszyny sterującej procesem.
Jak dopasować system wizyjny do istniejącej linii?
Miarodajność inspekcji wymaga przede wszystkim sztywnego prowadzenia badanego elementu przed obiektywem. Minimalne drgania przenośnika lub zmiana kąta ekspozycji niszczą dokładność weryfikacji. Wymusza to zaprojektowanie masywnych ram nośnych dla sprzętu fotograficznego i iluminatorów.
Projekty zorientowane na automatyzację produkcji w Krakowie często oznaczają dla inżynierów ABIS konieczność montażu aparatury w mocno ograniczonej przestrzeni fabrycznej. W takich sytuacjach intensywnie korzystamy ze środowisk wirtualnego uruchomienia. Modelujemy strefę kontroli w programie 3D i stroimy algorytmy na cyfrowych bryłach, zanim dotkniemy realnych kabli. Symulacja niemal całkowicie eliminuje przestoje podczas docelowych prac na hali.
Kiedy wybrać reguły obrazu, a kiedy uczenie maszynowe?
Klasyczne reguły geometryczne sprawdzają się najlepiej przy zadaniach o ściśle określonej fizyce. Mowa tu o mierzeniu konkretnej grubości detalu lub potwierdzaniu wywiercenia zaplanowanego otworu. Inżynier wpisuje sztywne widełki matematyczne bezpośrednio w aplikację narzędziową. Taka metoda gwarantuje najkrótszy możliwy czas przetwarzania pojedynczej klatki wideo.
Z kolei sieci neuronowe i głębokie uczenie wykrywają wady nieregularne i bardzo złożone. Sztuczna inteligencja przegląda tysiące poprawnych i zepsutych wyrobów, samodzielnie wyłapując poszukiwane wzorce defektów. Zbudowanie takiego narzędzia wymaga uprzedniego zebrania bogatej biblioteki zdjęć, ale w zamian rozwiązanie znakomicie radzi sobie ze zmienną fakturą surowca.
Co zyskuje zakład dzięki bezkontaktowej inspekcji?
Ciągły nadzór optyczny nad strumieniem towaru radykalnie obniża ryzyko wypuszczenia na rynek wadliwej partii. Zgromadzone przez obiektywy wyniki płynnie zasilają centralne bazy informatyczne MES i SCADA.
Dzięki spięciu kontroli jakości z siecią fabryczną zarządca otrzymuje:
- twardy dowód poprawności wykonania każdego unikalnego numeru seryjnego,
- materiał analityczny do wyliczania współczynnika efektywności maszyn OEE,
- drastyczny spadek wydatków na logistykę zwrotną i kary umowne,
- szybszą eliminację uszkodzonych sztuk tuż po wystąpieniu defektu.
W praktyce naszych zespołów integracja polega na bezpośrednim sprzęgnięciu pętli sterowania. Wynik analizy logicznej od razu aktywuje zawór pneumatyczny zrzucający detal z transportera. Jeśli planujesz zmodernizować wydajność swojego przedsiębiorstwa, warto przeanalizować wprowadzenie wizyjnej weryfikacji wyrobów i omówić techniczne szczegóły wdrożenia z naszymi projektantami.
System wizyjny kontroluje jakość w ruchu, przejmuje rutynową ocenę detali i automatycznie uruchamia odrzut lub sygnał do PLC. Skuteczność zależy od stabilnego pozycjonowania, jakości obrazu i oświetlenia. Proste reguły wystarczają przy wadach powtarzalnych, a modele uczące się lepiej radzą sobie z defektami złożonymi. Integracja z MES i SCADA poprawia powtarzalność, ogranicza braki i przyspiesza reakcję na błędy procesu.
FAQ
Jak system wizyjny rozpoznaje wadliwy detal na linii produkcyjnej?
System analizuje obraz w czasie rzeczywistym i porównuje go z ustalonym wzorcem lub zakresem tolerancji. Na tej podstawie ocenia obecność elementów, poprawność montażu oraz widoczne defekty powierzchniowe. Jeśli wykryje niezgodność, przekazuje sygnał do odrzutu albo sterownika PLC.
Jakie wady najczęściej wykrywa wizyjna kontrola jakości?
Najczęściej wykrywa rysy, pęknięcia, ubytki materiału, błędne położenie elementów i braki komponentów. W liniach pakujących i rozlewniczych sprawdza też czytelność kodów, szczelność zamknięć i poziom napełnienia. Zakres kontroli zależy od rodzaju produktu i wymaganego poziomu dokładności.
Od czego najbardziej zależy skuteczność inspekcji wizyjnej?
Skuteczność zależy przede wszystkim od stabilnego pozycjonowania detalu, jakości obrazu i warunków oświetlenia. Drgania, zły kąt obserwacji lub zbyt słabe doświetlenie obniżają trafność wykrywania. Dlatego stanowisko musi być mechanicznie i optycznie dobrze zaprojektowane.
Kiedy wystarczą reguły obrazu, a kiedy potrzebne jest uczenie maszynowe?
Reguły obrazu wystarczają przy prostych, powtarzalnych zadaniach, takich jak pomiar wymiaru albo sprawdzenie obecności otworu. Uczenie maszynowe jest potrzebne, gdy wady są nieregularne, trudne do opisania prostymi progami i mocno zależą od zmienności produktu. Wtedy model uczy się wzorców na podstawie danych z produkcji.
Jakie korzyści daje połączenie kontroli wizyjnej z automatyką linii?
Połączenie z automatyką pozwala natychmiast odrzucić wadliwy detal i zapisać wynik inspekcji w systemie nadrzędnym. Dzięki temu zakład ogranicza braki, szybciej reaguje na problemy procesu i uzyskuje pełniejszą historię jakości. Taka integracja wspiera też analizy OEE i raportowanie produkcji.


